Senkegnist for komplekse geometrier og krevende overflater
Makinos CNC-styrte senkegnistmaskiner er utviklet for presis bearbeiding av elektrisk ledende materialer der geometri, toleranse eller overflate gjør tradisjonell maskinering vanskelig. Prosessen benytter en formet elektrode i dielektrisk væske og er særlig aktuell for form- og verktøyproduksjon, presisjonskomponenter, dype konturer, små radier og detaljer som ellers krever flere operasjoner.
Ett program – flere nivåer av kapasitet og presisjon
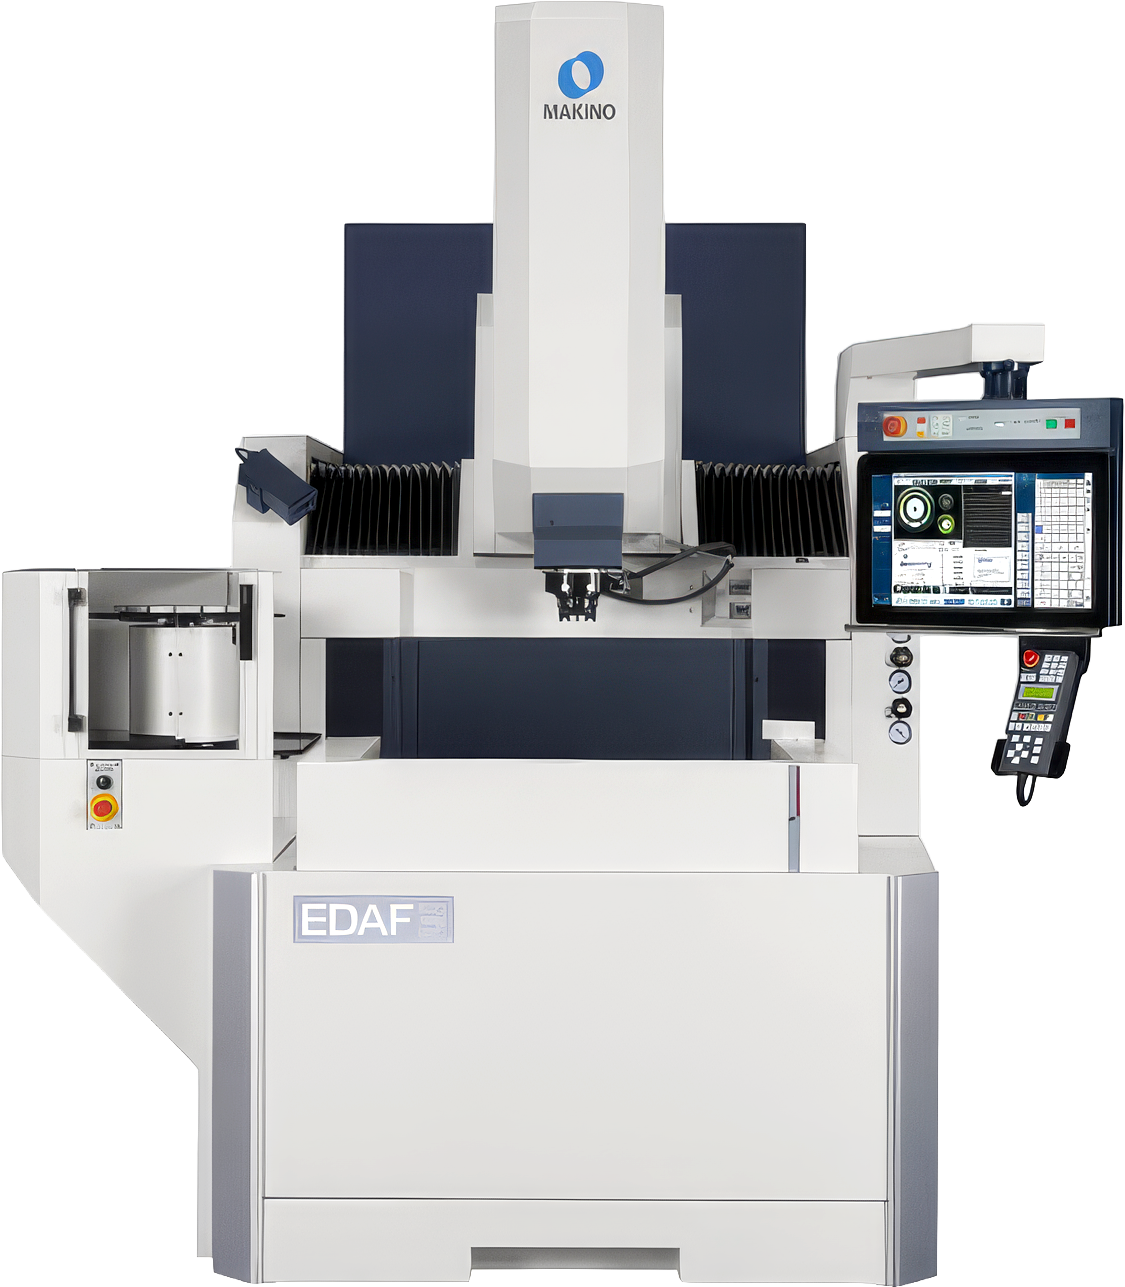
Makino har et bredt program innen senkegnist. EDAF-serien er en sentral plattform for kombinasjonen av høy bearbeidingshastighet, nøyaktighet og overflatekvalitet. EDGE3i er en kompakt og effektiv løsning for generell presisjonsbearbeiding, EDAC1 er utviklet for mikrobearbeiding og svært små toleranser, mens EDNC-serien dekker større arbeidsstykker og tyngre applikasjoner. Det gjør det mulig å velge maskin ut fra emnestørrelse, krav til finish, produksjonsvolum og graden av automatisering.
| Modell / serie | Bord | X / Y / Z | Maks. emnevekt | Typisk styrke |
|---|
| EDAC1 | 350 × 250 mm | 220 / 180 / 220 mm | 50 kg | Ultrapresisjon, små komponenter og mikrobearbeiding |
| EDAF2 | 550 × 350 mm | 350 / 250 / 250 mm | 500 kg | Allsidig senkegnist med høy hastighet, nøyaktighet og god overflate |
| EDAF3 | 700 × 500 mm | 450 / 350 / 350 mm | 800 kg | Større arbeidsområde og emner enn EDAF2 |
| EDGE3i | 600 × 450 mm | 450 / 300 / 320 mm | 800 kg | Kompakt og effektiv maskin for generell presisjonsbearbeiding |
| EDNC-serien | Varierer med modell | Syv modeller for større arbeidsstykker | Varierer med modell | Store emner, form- og verktøyapplikasjoner og krevende senkegnist |
EDAF – den brede plattformen
EDAF2 og EDAF3 kombinerer en stiv maskinstruktur med integrert dielektrisk tank i maskinbasen. Løsningen reduserer gulvbehovet og bidrar samtidig til termisk stabilitet. Y- og Z-aksestrukturene har aktiv væskekjøling, og den faste arbeidsbordkonstruksjonen med programmerbar hev- og senkbar arbeidstank gir god tilgang ved oppsett og gjør det enklere å integrere verktøyveksling og automatisering.
Hyper-i gir operatøren bedre kontroll over prosessen
Makinos Hyper-i-styring er utviklet for EDM og samler programmering, prosessvalg og operatørstøtte i et berøringsbasert grensesnitt. På EDAF-maskinene kombineres styringen med Makinos generator- og prosessfunksjoner, blant annet HyperCut, SuperSpark IV og ArcFree. Hensikten er å gjøre det enklere å balansere bearbeidingstid, elektrodebruk, nøyaktighet og ønsket overflate.
Fra generell presisjon til mikrobearbeiding
Behovet innen senkegnist varierer betydelig. EDGE3i er utviklet som en kompakt og driftssikker løsning for generell presisjonsbearbeiding, mens EDAC1 går i motsatt retning og er rettet mot svært små komponenter og mikrobearbeiding. Makino oppgir for EDAC1 posisjonstoleranser ned mot ±1 µm under spesifiserte forhold og overflatekvalitet ned til 0,25 µm Rz, noe som illustrerer hvor spesialisert denne delen av programmet er.
Store arbeidsstykker med EDNC
Når arbeidsstykkene blir større, dekker EDNC-serien den tyngre delen av programmet. Makino tilbyr syv EDNC-modeller med ulike arbeidsområder. Serien er utviklet for å kombinere kapasitet for store emner med høy prosesshastighet og god overflatekvalitet, og kan leveres med funksjoner som HS-Rib for raske Z-aksebevegelser også på de større maskinene.
Typiske bruksområder
- Form- og verktøyproduksjon med komplekse hulrom og konturer
- Presisjonskomponenter der små radier og detaljer er vanskelige å frese
- Herdede og elektrisk ledende materialer
- Komponenter med høye krav til overflate og dimensjonsnøyaktighet
- Små elektronikk- og mikromaskineringsapplikasjoner
- Store verktøy, former og komponenter som krever større arbeidsområde
Når senkegnist er riktig prosess
Senkegnist er særlig relevant når en tredimensjonal geometri skal overføres fra en elektrode til arbeidsstykket, eller når form, dybde og detaljnivå gjør skjærende bearbeiding krevende. I motsetning til trådgnist krever prosessen ikke at en tråd kan føres gjennom konturen. Derfor brukes senkegnist ofte til lukkede lommer, formgeometrier og detaljer som ikke kan skjæres gjennom emnet.
Riktig maskinvalg avgjøres ikke bare av arbeidsområdet. Elektrodestørrelse og -vekt, ønsket overflate, toleranser, emnevekt, automatiseringsbehov og hvor mye ubemannet drift som er ønskelig er minst like viktig. Makinos program gjør det mulig å dekke disse behovene innenfor én EDM-plattform, fra mikrobearbeiding til store form- og verktøyapplikasjoner.